Como soldar MIG
MIG tem sido o processo de soldagem mais popular por décadas, tanto para soldadores profissionais quanto para amadores. É rápido, forte, versátil e bastante fácil para a maioria das pessoas aprenderem. Por ser um processo tão bom, há um fluxo constante de recém-chegados determinados a aprender. Neste artigo, abordaremos o básico - e será uma boa atualização para aqueles que já têm alguma experiência em soldagem.
Vamos começar com uma definição: MIG significa soldagem Metal Inert Gas. Na indústria, é chamado Gas Metal Arc Welding (GMAW)/(Soldagem a arco de metal a gás) - mas o termo soldagem MIG é muito mais comum, então o usaremos aqui.
Configurando seu equipamento
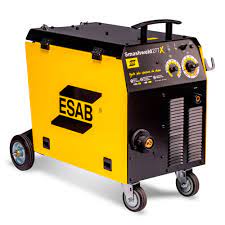
A soldagem MIG usa uma fonte de alimentação que fornece tensão constante, mais comumente o Eletrodo de Corrente Contínua Positivo (DCEP). A fonte de alimentação usa transformadores e retificadores para modular a tensão da linha, o que estabiliza o arco e fornece boas partidas de arco - além de incorporar circuitos para proteção contra sobrecarga. Um grampo-obra conecta o material que está sendo soldado à fonte de alimentação, completando o circuito. Há um carretel de fio, geralmente alojado dentro da caixa da fonte de alimentação, junto com um mecanismo de acionamento para alimentar o fio através do cabo, em direção à tocha.
A tocha é o ?fim do negócio? de uma máquina MIG. A tocha possui um gatilho que controla várias funções simultaneamente. Puxar o gatilho energiza eletricamente o fio de solda e inicia o acionamento do motor, alimentando o fio automaticamente à medida que você solda. A soldagem MIG requer que a solda seja protegida da atmosfera. Isso geralmente é feito direcionando o gás de proteção sobre a área de solda - e o fluxo de gás também é controlado pelo gatilho da tocha. Um fio fluxado é usado para algumas aplicações de soldagem MIG, sozinho ou com proteção de gás.
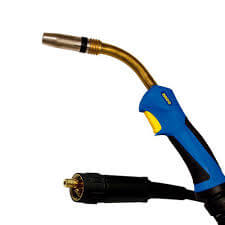
A maioria da soldagem MIG é feita com uma proteção de gás ? as misturas de dióxido de carbono e argônio/CO2 são as mais comuns. O cilindro de gás tem um regulador ou medidor de vazão para definir o fluxo de gás. Existem muitas variáveis ??aqui. A regulagem do gás de soldagem geralmente se dá em função do nível de energia que é empregado na soldagem. O engenheiro exemplifica: ?Na soldagem com arame de bitola 1,2mm, empregado na soldagem de chapas de médias a altas espessuras, a faixa de vazão de gás de soldagem gira em torno de 16 l/min até 20 l/min. Entretanto, existem outros fatores em que essa variação de vazão pode também ser afetada, como o posicionamento da junta, o tipo de junta o ou acesso à base da junta?. Depois de desenvolver alguma habilidade com a tocha, você pode experimentar otimizar a quantidade de gás usada.
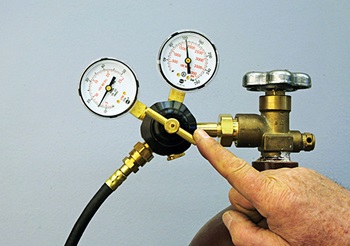
Antes de fazer uma solda, há duas configurações essenciais que devem ser feitas no soldador: a tensão e a velocidade de alimentação do arame. Quase todo soldador MIG tem um gráfico, geralmente dentro da tampa de acesso articulada, que fornece as configurações sugeridas. Estes baseiam-se no tipo e espessura do material e no diâmetro do fio de enchimento utilizado. Esses valores são usados ??para ajustar as configurações na face da máquina.
Práticas recomendadas para soldagem MIG
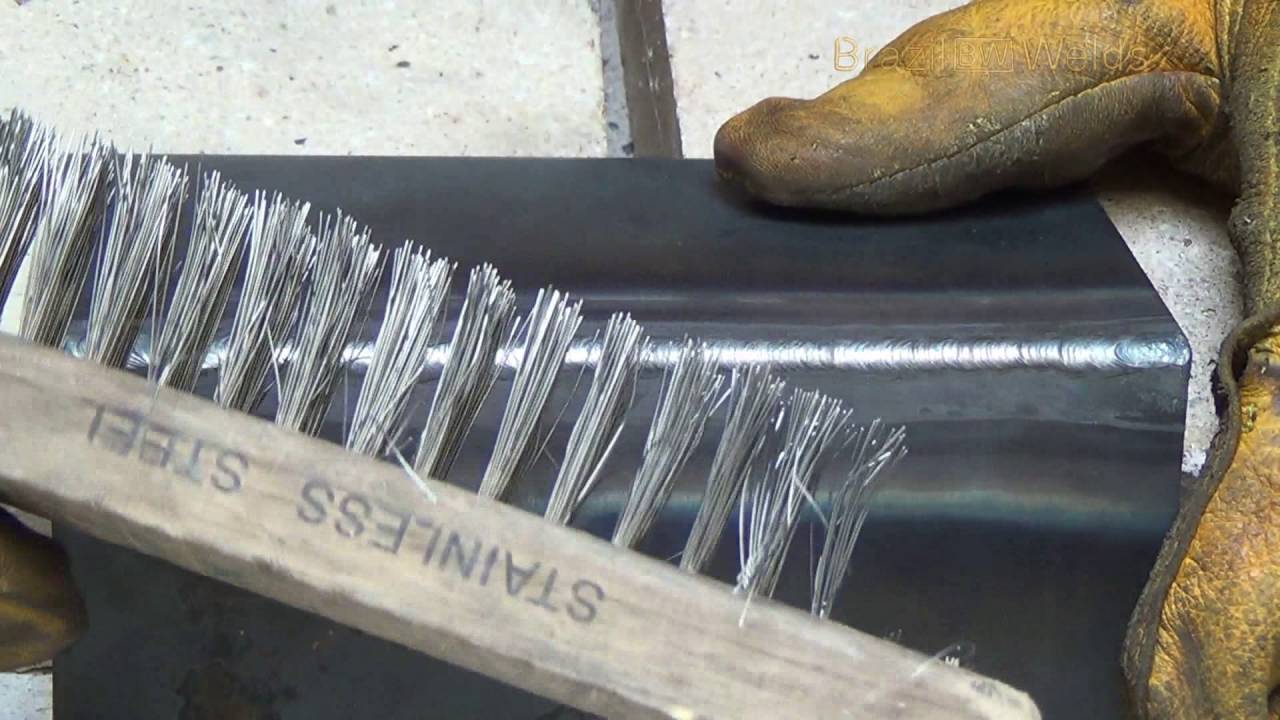
O material precisa estar limpo para obter uma boa solda, e qualquer graxa ou óleo deve ser removido antes de usar abrasivos. A soldagem MIG é mais tolerante a contaminantes menores da superfície do que a soldagem TIG, mas quanto mais limpo o metal, menos problemas você terá. Os melhores soldadores são bastante exigentes com a preparação da superfície, e a limpeza do metal base é um bom hábito. Costuma-se usar discos de lixar ou um abrasivo não tecido para limpar ferrugem, tinta ou escamas do metal.
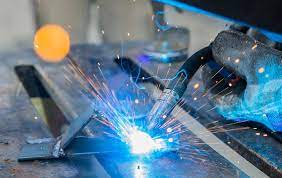
Configurar a máquina e preparar o material é a parte mais fácil. A maneira como você segura e move a tocha é a chave que governa a qualidade e a aparência de suas soldas. Sempre que possível, é melhor usar uma empunhadura com as duas mãos na tocha e apoiar suas mãos, pulsos, antebraços ou cotovelos de uma forma que permita que você mova a arma suavemente, mantendo o controle preciso. A posição da tocha e a distância ao trabalho são cruciais.
Quanto mais longe a tocha estiver do trabalho, mais longe o fio terá que se estender para encontrar o metal que está sendo soldado. O comprimento do fio entre a tocha e o metal base é chamado de stickout (destaque) e tem um grande efeito na qualidade da solda. Stickout normal é geralmente em torno de 1 centímetro. Se você permitir que a tocha se afaste mais do metal, aumenta o stickout, o que coloca menos calor no metal e pode diminuir a cobertura do escudo de gás.
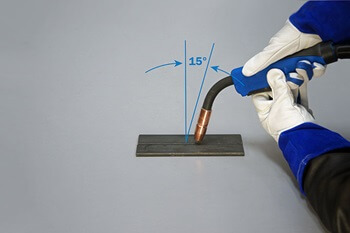
Eu normalmente empurro a poça quando soldo. Como sou destro, isso significa que o movimento da tocha é para a minha esquerda. Na maioria dos casos, a tocha deve ser ligeiramente inclinada na direção do movimento. Isso é chamado de ângulo de deslocamento, e 15 graus é um bom ponto de partida.
Olhando para a tocha do final de uma costura, o ângulo dela é chamado de ângulo de trabalho.
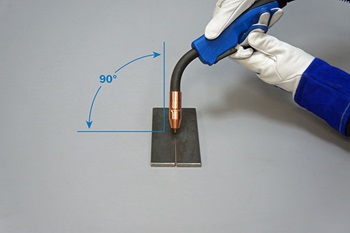
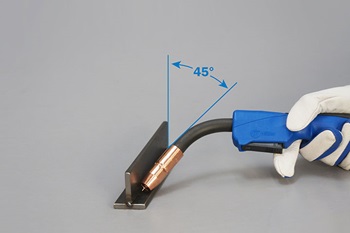
Para uma solda de ângulo de 90 graus, a tocha é normalmente mantida em 45 graus, embora isso possa precisar ser modificado para metais finos. Se uma solda de filete estiver configurada como um T invertido (como na foto abaixo), a porção horizontal pode dissipar o calor em ambos os lados da solda. O elemento vertical termina na solda, então não consegue dissipar tanto calor; isso às vezes causa queimadura. Inclinar a tocha ligeiramente para longe do elemento vertical ajudará em situações como essa.
A velocidade com que você move a tocha também é muito importante. Ir muito devagar cria um cordão grande demais e ir muito rápido pode diminuir a penetração. Alguns soldadores mantêm a tocha firme à medida que avançam ao longo da junta, mas há uma variedade de técnicas para tecer ou oscilar a tocha que podem ser benéficas. Não há regras rígidas aqui e eu encorajo você a experimentar mudanças sutis na maneira como você move a pistola, prestando muita atenção em como cada mudança afeta a solda. Você pode aprender muito conversando e observando outros soldadores experientes.
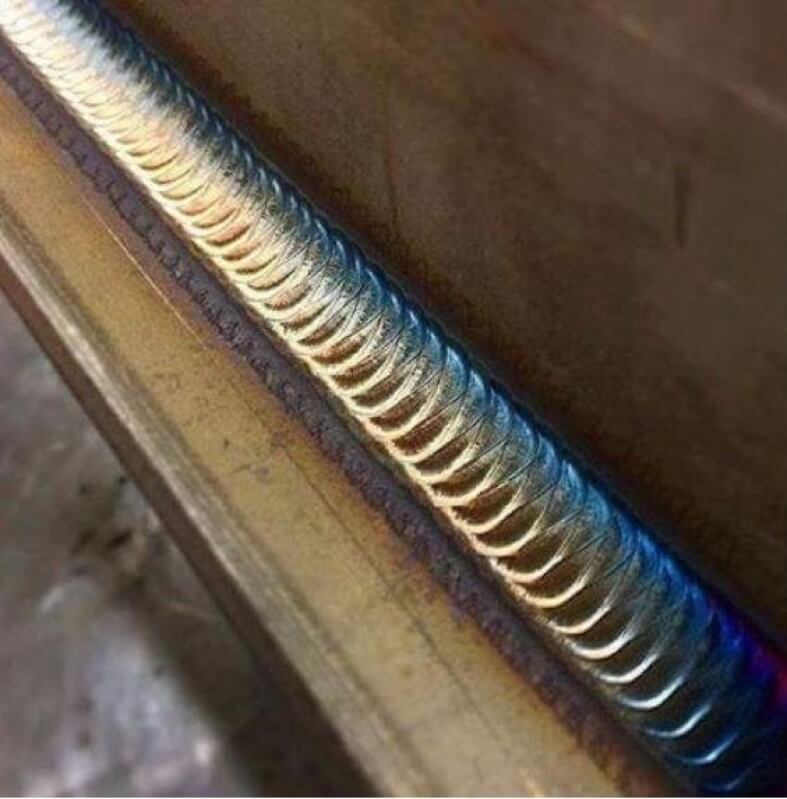
Então, como você julga a qualidade de uma solda? Idealmente, o cordão de solda deve ser levemente coroado, com os dedos ou bordas do cordão fluindo bem no metal base. Deve haver penetração total, mas não tanto que haja sangramento excessivo na parte de trás da articulação. A largura e a altura do cordão devem ser bastante consistentes de uma extremidade à outra, e não deve haver nenhuma cratera ou vazio no cordão de solda. Muitas pessoas testam suas soldas práticas segurando uma peça soldada em um torno e dobrando a junta até que ela se quebre. Idealmente, o metal PRÓXIMO à solda deve fraturar antes do cordão de solda.
FAÇA UMA VISITA AO NOSSO CANAL DO YOUTUBE
CLIQUE AQUI PARA ASSISTIR NOSSOS VÍDEOS